Wizualizacja danych produkcyjnych to zamiana sygnałów z maszyn, stanowisk i systemów na wykresy, wskaźniki i ekrany, z których człowiek w kilka sekund odczyta, co dzieje się na hali i co ma zrobić. Działa na trzech poziomach: ekran na hali (andon, telewizor przy linii) mówi operatorowi „teraz”, dashboard kierownika pokazuje zmianę i tydzień, a raport zarządczy – miesiąc, trendy i koszty.
Każdy z tych poziomów odpowiada na inne pytanie i wymaga innej formy. Poniżej znajdziesz, jakie wskaźniki dać komu, który typ wykresu wybrać do jakiego problemu, jak przejść od wykresu do decyzji i czego unikać przy budowie pulpitów.
Czym jest wizualizacja danych produkcyjnych i skąd biorą się dane?
Wizualizacja danych produkcyjnych jest ostatnim ogniwem łańcucha: pomiar – zbieranie – przetwarzanie – prezentacja. Jeśli pierwsze ogniwa są słabe, najładniejszy pulpit pokaże błędne liczby.
Dane pochodzą z trzech źródeł: automatycznie z maszyn i sterowników (stany pracy, liczniki sztuk, czasy cyklu, parametry procesu), ze zgłoszeń ręcznych operatorów (przyczyny przestojów, braki, rozpoczęcie zlecenia) oraz z systemów biznesowych (plan, zlecenia, normy). Stałe, automatyczne zbieranie tych sygnałów to po prostu monitorowanie produkcji, a wizualizacja nadaje mu czytelną formę.
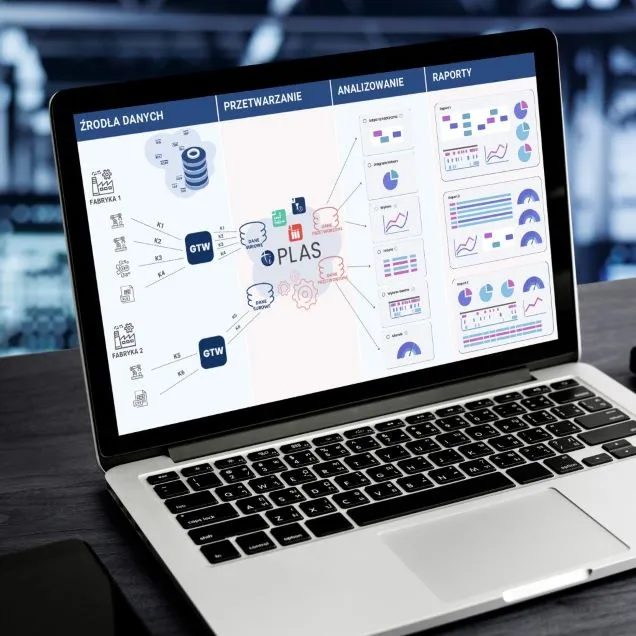
W praktyce warstwę zbierania, przeliczania i prezentacji danych z hali zapewnia system klasy MES. To on łączy sygnał „maszyna stoi” z informacją, jakie zlecenie było w toku, kto pracował i jaką przyczynę wskazał operator. Bez tego powiązania wykres pokazuje tylko, że coś się stało, a nie dlaczego.
Dane w czasie zbliżonym do rzeczywistego, widoczne dla wszystkich szczebli, są fundamentem tego, co nazywa się czwartą rewolucją przemysłową. Dashboard nie jest celem – celem jest krótszy czas od zdarzenia do reakcji.
Trzy poziomy: ekran na hali, dashboard kierownika, raport zarządczy
Trzy poziomy wizualizacji różnią się horyzontem czasu, odbiorcą i liczbą prezentowanych wskaźników. Im bliżej maszyny, tym krótszy horyzont i mniej liczb.
Ekran na hali (andon, monitor przy linii). Pokazuje stan „tu i teraz”: czy linia pracuje, ile sztuk zrobiono wobec planu na tę godzinę, czy trwa przestój i od ilu minut. Czytany z kilku metrów, więc duże cyfry, kolory stanu (praca / postój / awaria) i maksymalnie 3–4 informacje.
Dashboard kierownika. Obejmuje zmianę, dobę i tydzień. Porównuje linie, pokazuje najczęstsze przyczyny przestojów, realizację zleceń i trend wskaźników. To narzędzie do porannej odprawy i do decyzji, gdzie wysłać utrzymanie ruchu albo technologa.
Raport zarządczy. Miesiąc, kwartał, rok. Trendy efektywności, koszty strat, zużycie mediów na jednostkę wyrobu, porównanie zakładów. Odpowiada na pytania inwestycyjne: modernizować, dokupić maszynę czy najpierw usunąć straty na istniejącej.
Jaki dashboard produkcyjny dla kogo?
Dobry dashboard produkcyjny odpowiada na pytania jednej roli, a nie na wszystkie pytania wszystkich. Poniższa tabela to punkt wyjścia do projektu pulpitów.
| Rola | Główne pytanie | Wskaźniki | Odświeżanie | Forma |
|---|---|---|---|---|
| Operator | Czy idę zgodnie z planem? | sztuki wykonane / plan godzinowy, bieżący czas cyklu, stan maszyny, czas trwającego przestoju, braki na zmianie | na bieżąco (sekundy) | ekran przy stanowisku, duże liczby, kolory stanu |
| Lider zmiany / brygadzista | Gdzie jest problem na mojej zmianie? | realizacja planu per linia, przestoje z przyczynami, mikroprzestoje, czas przezbrojeń, braki per przyczyna | na bieżąco + podsumowanie zmiany | monitor w biurze mistrzowskim, wykres Gantta stanów, lista otwartych zgłoszeń |
| Kierownik produkcji / UR | Które straty usunąć w pierwszej kolejności? | OEE i jego składowe per linia, Pareto przyczyn przestojów, MTTR, realizacja zleceń na czas, trend tygodniowy | zmiana / doba / tydzień | dashboard na komputerze, filtry po linii, zmianie, wyrobie |
| Zarząd / dyrektor operacyjny | Czy zakład zarabia na swojej zdolności? | trend OEE miesięczny, koszt strat, terminowość dostaw, zużycie energii na sztukę, porównanie zakładów | miesiąc / kwartał | raport zarządczy, kilka wykresów trendu, komentarz |
Wspólnym językiem wszystkich poziomów bywa wskaźnik OEE – operator widzi jego składowe w swojej zmianie, zarząd ten sam wskaźnik w ujęciu miesięcznym. Warunek: definicje czasu planowanego, normy cyklu i braków muszą być identyczne na każdym ekranie.
Typy wizualizacji i kiedy których użyć
Typ wykresu dobiera się do pytania: zmiana w czasie, porównanie kategorii, stan procesu czy stabilność. Ten sam zbiór danych pokazany złym typem wykresu ukrywa problem zamiast go pokazać.
| Typ wizualizacji | Co pokazuje najlepiej | Przykład z hali | Uwaga |
|---|---|---|---|
| Miernik (licznik, wskaźnik zegarowy) | jedną bieżącą wartość wobec celu | bieżące OEE zmiany, temperatura formy, prędkość linii | tylko na ekranach operacyjnych, nie w raportach |
| Wykres liniowy | zmianę wartości w czasie, trend | czas cyklu w ciągu zmiany, zużycie sprężonego powietrza w tygodniu | nie łącz na jednym wykresie wielkości o różnych jednostkach |
| Wykres słupkowy / Pareto | porównanie kategorii, ranking przyczyn | minuty przestoju według przyczyn, braki według wad | sortuj malejąco, dodaj linię skumulowaną |
| Wykres Gantta stanów | kiedy i jak długo maszyna była w danym stanie | praca / postój / przezbrojenie / awaria na osi zmiany | najlepszy do szukania mikroprzestojów i kolejności zdarzeń |
| Mapa synoptyczna | stan wielu obiektów na planie hali lub schemacie linii | kolory stanów maszyn na rzucie hali | sprawdza się na monitorze lidera i w dyspozytorni |
| Mapa cieplna | natężenie zjawiska w dwóch wymiarach | przestoje: maszyna × godzina, braki: gniazdo × dzień tygodnia | pokazuje wzorce, których nie widać w tabeli |
| Karta kontrolna SPC | stabilność procesu wobec granic kontrolnych | średnica detalu, masa wyrobu, moment dokręcenia | wymaga poprawnie wyliczonych granic i reguł reakcji |
| Wykres kołowy | udział części w całości (2–4 kategorie) | struktura czasu: praca, postój, spowolnienie | przy więcej niż 4 kategoriach wybierz słupki |
| Tabela bieżących danych | wiele wartości naraz z formatowaniem warunkowym | lista linii z planem, wykonaniem i odchyleniem | dobra do szczegółów, zła jako jedyny element pulpitu |
| Wizualizacja 3D | układ przestrzenny maszyn i linii | model gniazda przy planowaniu zmian layoutu | rzadko potrzebna na co dzień, przydatna przy projektowaniu |
Wykres słupkowy przyczyn posortowany malejąco jest podstawą tego, co opisujemy szerzej jako analizę Pareto w praktyce produkcyjnej. Mapa synoptyczna i wykres Gantta są z kolei najszybszym sposobem, żeby lider bez otwierania raportów zobaczył, która maszyna i od kiedy stoi.
W systemach MES, takich jak iPLAS, pulpity składa się z wykresów, mierników, wykresów Gantta, map synoptycznych i tabel, a każdy szczebel może zbudować własny widok – instrukcja wizualizacji danych pokazuje, jak to wygląda w praktyce.
Analiza danych produkcyjnych: od pytania do metody
Analiza danych produkcyjnych zaczyna się od pytania („dlaczego linia 2 traci tempo po 22:00?”), a nie od wykresu. Dopiero pytanie wskazuje, jakie dane i jaką metodę wybrać.
Zanim cokolwiek trafi na pulpit, warto odpowiedzieć na cztery pytania:
- Co mierzymy i po co? Każdy wskaźnik powinien mieć decyzję, którą wspiera. Wskaźnik, na który nikt nie reaguje, zajmuje tylko miejsce na ekranie.
- Jak często? Stan maszyny – w sekundach, braki – co zmianę, zużycie energii na sztukę – co dobę lub tydzień.
- Czy można ufać danym? Automatyczny licznik z maszyny jest pewniejszy niż wpis z karty, ale tylko wtedy, gdy liczy właściwy sygnał.
- Kto jest właścicielem wskaźnika? Bez przypisanej osoby, która co tydzień tłumaczy odchylenia, wskaźnik szybko przestaje być oglądany.
Szczególnie wrażliwe jest opisywanie zdarzeń. Jeśli 40% przestojów ma przyczynę „inne”, żadna analiza nie wskaże, co poprawić. Krótka, zamknięta lista przyczyn dla operatora daje lepsze dane niż długa lista, po której nikt nie przewija. Jak zbierać sygnały z maszyn i panele operatorskie tak, by dane były kompletne, opisujemy w artykule o tym, czym jest akwizycja danych z maszyn w czasie rzeczywistym.
Najczęściej stosowane metody analizy na produkcji:
- Porównanie z planem i normą – wykonanie wobec planu, rzeczywisty czas cyklu wobec normatywnego. Najprostsze, a często wystarcza.
- Ranking przyczyn (Pareto) – które przyczyny przestojów lub braków odpowiadają za większość strat.
- Analiza trendów i szeregów czasowych – czy wskaźnik się poprawia, czy występuje sezonowość (dzień tygodnia, zmiana, pora roku).
- Zależności między zmiennymi (korelacja, regresja) – czy rośnie liczba braków, gdy rośnie temperatura w hali albo spada ciśnienie w sieci sprężonego powietrza.
- Statystyczne sterowanie procesem (SPC) – czy proces jest stabilny, zanim pojawią się wyroby poza tolerancją.
- Grupowanie (analiza skupień) – które wyroby, zlecenia lub zmiany zachowują się podobnie, np. pod względem czasu przezbrojenia.
Wyzwaniem bywa interpretacja. Korelacja nie dowodzi przyczyny: jeśli braki rosną na nocnej zmianie, powodem może być zmęczenie, inny surowiec albo inna mieszanka wyrobów. Wnioski z analizy trzeba sprawdzić na hali, zanim zmieni się standard.
Od danych do decyzji – przykłady
Wartość dashboardu mierzy się liczbą decyzji, które dzięki niemu zapadły szybciej albo trafniej. Poniższe scenariusze są przykładowe – liczby służą tylko do pokazania mechanizmu.
1. Kolejność zleceń a przezbrojenia (lider, planista). Scenariusz przykładowy: wykres Gantta stanów wtryskarki pokazuje 6 przezbrojeń na zmianę po średnio 25 minut, czyli 150 minut. Planista układa zlecenia według koloru i materiału, liczba przezbrojeń spada do 4, a czas do 100 minut. Odzyskane 50 minut na zmianę to decyzja planistyczna, bez żadnej inwestycji.
2. Kilka przyczyn, większość strat (kierownik UR). Przykład (dane przykładowe): w tygodniu linia traci 410 minut na przestojach, z czego trzy przyczyny – zacięcia podajnika, brak pojemników, oczekiwanie na kontrolę pierwszej sztuki – dają 260 minut, czyli ok. 63%. Zamiast rozkładać uwagę na 12 przyczyn, zespół zajmuje się trzema: zmienia element podajnika, ustala stały cykl dostaw pojemników i harmonogram kontroli.
3. Wąskie gardło na linii montażowej (kierownik produkcji). Scenariusz przykładowy: takt linii wynosi 45 s, co daje 80 szt./h (3600 / 45). Dashboard czasu cyklu per stanowisko pokazuje, że stacja 3 pracuje w 52 s, czyli ok. 69 szt./h (3600 / 52 ≈ 69,2). Linia traci ok. 11 sztuk na godzinę na jednym stanowisku – decyzja dotyczy podziału operacji lub wsparcia tej stacji, a nie całej linii.
4. Reakcja przed brakami (technolog, jakość). Karta kontrolna masy wyrobu pokazuje serię kolejnych punktów po jednej stronie linii centralnej, choć wszystkie mieszczą się w tolerancji. To sygnał przesunięcia procesu – technolog koryguje parametr, zanim pojawią się braki. Bez wykresu taki trend widać dopiero w reklamacji.
5. Remont zamiast nowej maszyny (zarząd). Raport kwartalny pokazuje, że niski wynik linii wynika głównie z dostępności, a straty skupiają się na jednej maszynie z powtarzającymi się awariami. Decyzja inwestycyjna zmienia się z „dokupić drugą linię” na „wyremontować lub wymienić jeden zespół i sprawdzić efekt po kwartale”.
We wszystkich przykładach wzór jest ten sam: wykres zawęża problem do jednego miejsca, czasu lub przyczyny, a decyzję podejmuje człowiek, który zna proces. Algorytmy mogą podpowiadać korekty, ale na początku lepiej, by rekomendowały, a człowiek zatwierdzał.
MES a BI – kiedy Power BI lub Tableau
System MES odpowiada za zbieranie, opisanie i przeliczenie danych z hali oraz za ekrany operacyjne, a narzędzia Business Intelligence (Power BI, Tableau, Qlik) za analizy przekrojowe, które łączą dane produkcyjne z finansowymi, sprzedażowymi czy logistycznymi. Jeśli potrzebujesz odpowiedzi na pytania typu „jaka jest marża na wyrobie przy rzeczywistym czasie cyklu” albo porównania kilku zakładów z danymi z ERP, BI dobrze uzupełnia MES – pod warunkiem, że dostaje już oczyszczone, opisane dane, a nie surowe sygnały z maszyn. Architekturę takiego połączenia i wybór narzędzia opisujemy w tekście MES i Power BI – jak połączyć dane produkcyjne z BI.
Najczęstsze błędy dashboardów
Najczęstszy błąd dashboardu to pokazywanie wszystkiego, co da się zmierzyć, zamiast tego, co wymaga reakcji. Pozostałe błędy są zwykle jego pochodnymi.
- Za dużo wskaźników na jednym ekranie. Jeśli operator ma 15 liczb, nie zauważy jednej czerwonej. Na ekranie przy linii wystarczą 3–4 informacje.
- Brak odniesienia. Liczba „1 240 sztuk” nic nie mówi bez planu, normy lub wyniku z poprzedniej zmiany.
- Różne definicje tego samego wskaźnika. OEE liczone inaczej w raporcie zarządu i na hali niszczy zaufanie do danych szybciej niż jakakolwiek awaria systemu.
- Kolory bez znaczenia. Czerwony powinien oznaczać „wymaga działania”, a nie być elementem identyfikacji wizualnej. Ten sam kolor musi znaczyć to samo na każdym pulpicie.
- Złe typy wykresów. Wykres kołowy z dziesięcioma wycinkami, trójwymiarowe słupki, dwie osie Y z różnymi skalami – każdy z nich utrudnia odczyt.
- Dane „po fakcie”. Raport tygodniowy, który powstaje ręcznie w arkuszu, pokazuje problem, gdy nie da się już nic zrobić.
- Przyczyny „inne”. Jeśli większość przestojów nie ma przypisanej przyczyny, wykres Pareto pokaże tylko, że problem istnieje.
- Brak właściciela i rytuału. Dashboard, którego nikt nie omawia na odprawie, po kilku tygodniach staje się tapetą.
- Silosy danych. Osobne ekrany z maszyn, osobne raporty z ERP i osobne arkusze jakości – każdy dział ma „swoją prawdę”. Integracja starszych maszyn przez bramki komunikacyjne i jeden model danych rozwiązuje ten problem etapami.
Jak zacząć: pilotaż i skalowanie
Najbezpieczniej zacząć od jednej linii i jednego problemu, który wszyscy uznają za ważny, np. przestojów na wąskim gardle. Pilotaż pozwala sprawdzić jakość danych, dopracować listę przyczyn i przekonać operatorów, że ekran im pomaga, a nie ich kontroluje.
Po pilotażu wizualizację rozszerza się na kolejne linie, dodając dashboard kierownika i raport zarządczy na tych samych definicjach. Równolegle trzeba zadbać o bezpieczeństwo: każde nowe połączenie z maszyną to element sieci OT, który wymaga segmentacji, aktualizacji i szyfrowania transmisji. Jeśli chcesz zobaczyć, jakie moduły pozwalają zebrać dane z maszyn, mediów i zgłoszeń operatorów w jednym miejscu, zajrzyj do opisu modułów monitorowania produkcji i energii.
Najczęściej zadawane pytania
Ile wskaźników powinien mieć dashboard produkcyjny?
Na ekranie operatora 3–4 informacje, na dashboardzie kierownika zwykle 6–10, w raporcie zarządczym kilka trendów z komentarzem. Liczba nie jest celem – każdy wskaźnik powinien mieć osobę, która na niego reaguje, i decyzję, którą wspiera.
Czy do wizualizacji danych z hali wystarczy Excel?
Excel sprawdza się przy jednorazowych analizach i małej liczbie danych. Przy danych z maszyn zbieranych na bieżąco arkusz staje się raportem „po fakcie”: wymaga ręcznego przepisywania, łatwo w nim o błędy, a ekran przy linii nie zaktualizuje się sam.
Co to jest andon na produkcji?
Andon to system sygnalizacji stanu linii lub stanowiska – od lampy sygnalizacyjnej po ekran przy linii. Informuje operatora, lidera i utrzymanie ruchu, że linia stoi lub potrzebuje pomocy, i pozwala skrócić czas reakcji. Współczesne ekrany andon pokazują też wykonanie planu i czas trwania przestoju.
Jak często odświeżać dane na dashboardzie?
Zależy od decyzji, którą dashboard wspiera. Stan maszyny i licznik sztuk – na bieżąco, braki i przestoje z przyczynami – w trakcie i na koniec zmiany, koszty i zużycie mediów na jednostkę – dobowo lub tygodniowo. Częstsze odświeżanie danych zarządczych zwykle tylko dodaje szumu.
Chcesz sprawdzić, jak mogłyby wyglądać pulpity dla Twojej hali – od ekranu przy linii po raport dla zarządu? Umów prezentację systemu na danych zbliżonych do Twojego procesu.
+48 883 366 717