Od czego zacząć optymalizację procesu produkcyjnego?
Zanim przystąpisz do wprowadzania zmian, zacznij od dokładnej analizy obecnej sytuacji na hali produkcyjnej. Przyjrzyj się, gdzie tracisz najwięcej czasu, zasobów lub pieniędzy. Poniżej kilka pytań, które pomogą Ci zidentyfikować obszary do poprawy:- Czy maszyny często mają przestoje? Zastanów się, czy wynikają one z awarii, przezbrojeń, czy może z oczekiwania na materiał lub decyzje. Częste zatrzymania linii sygnalizują, że trzeba usprawnić dostępność maszyn lub organizację pracy.
- Czy w Twojej firmie gromadzą się nadmierne zapasy surowców lub półproduktów? Jeśli magazyn pęka w szwach od materiałów „na wszelki wypadek”, oznacza to nadprodukcję lub problemy z planowaniem. Nadmierne zapasy zamrażają kapitał i zajmują cenną przestrzeń.
- Czy pracownicy muszą czekać na kolejne zadania, materiały lub instrukcje? Oczekiwanie to marnotrawstwo – być może warto ulepszyć synchronizację między procesami, aby jedno stanowisko nie stało bezczynnie, gdy inne jest zajęte.
- Czy zauważasz dużo błędów lub braków jakościowych? Jeśli spory odsetek wyrobów wymaga poprawek lub trafia na złom, czas przyjrzeć się przyczynom – może potrzebne są lepsze instrukcje, szkolenia lub usprawnienie procesu kontroli jakości.
- Czy na stanowiskach pracy panuje bałagan i chaos? Jeśli narzędzia nie mają swojego miejsca, a pracownicy tracą czas na ich szukanie, to sygnał, że należy wprowadzić porządek i standardy organizacji miejsca pracy.
- Czy produkt lub półprodukty przemieszczają się po hali na duże odległości? Zbędny transport i ruch generuje straty czasu. Być może opłaci się zmienić layout (układ) linii produkcyjnej, aby skrócić drogi przepływu materiałów.
Przykład: Załóżmy, że produkujesz elementy z tworzywa sztucznego. Zauważasz, że maszyna formująca często stoi bezczynnie, bo operator czeka na ostygnięcie formy podczas przezbrojenia, a obok piętrzą się palety z nadmiarem wyprodukowanych elementów. To wyraźny znak, że masz problem z długimi przezbrojeniami (przestój) i nadprodukcją. W takim przypadku pomogą odpowiednie metody optymalizacji, jak SMED (szybkie przezbrojenia) oraz zasady Lean, które ograniczą wytwarzanie nadmiernej ilości sztuk.Gdy zidentyfikujesz największe bolączki, łatwiej dobierzesz właściwe metody usprawniania produkcji. Poniżej omawiamy konkretne klasyczne metody oraz nowoczesne narzędzia cyfrowe, które możesz zastosować, by krok po kroku podnieść efektywność swojego procesu produkcyjnego.
Monika Nowak
Dyrektor projektu iPLAS
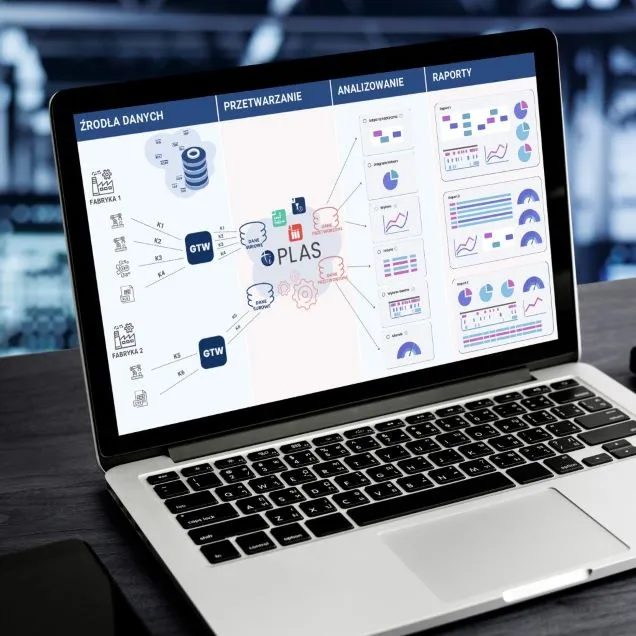
Zbieraj dane z całej produkcji w jednym miejscu
iPLAS integruje dane z maszyn, procesów automatycznych i manualnych w czasie rzeczywistym. Bezpiecznie przechowujemy je w chmurze lub na Twoim serwerze, a dzięki zaawansowanemu przetwarzaniu danych zyskasz pełen wgląd w swoją produkcję.
Klasyczne metody usprawniania produkcji
Tradycyjne metody optymalizacji, wywodzące się głównie z koncepcji Lean Manufacturing, skupiają się na eliminowaniu marnotrawstwa i uporządkowaniu procesów. Wdrażanie ich nie wymaga zaawansowanych technologii – kluczowe są zmiany organizacyjne, zaangażowanie pracowników i często proste usprawnienia. Poniżej przedstawiamy najpopularniejsze klasyczne metody oraz praktyczne wskazówki do ich zastosowania.Lean Manufacturing – eliminacja marnotrawstwa
Lean Manufacturing (tzw. „szczupłe wytwarzanie”) to filozofia zarządzania produkcją, której głównym celem jest wytwarzanie więcej wartości dla klienta przy mniejszym zużyciu zasobów, poprzez systematyczne eliminowanie wszelkiego marnotrawstwa. W praktyce Lean dostarcza ramy i narzędzia do ciągłego usprawniania procesów. Jak zastosować leanowe podejście w Twojej firmie?- Zidentyfikuj marnotrawstwo: Przyjrzyj się uważnie procesom i poszukaj czynności, które nie dodają wartości z perspektywy klienta. Typowe rodzaje marnotrawstwa to m.in.: nadprodukcja (wytwarzanie więcej niż potrzeba), oczekiwanie (przestoje ludzi lub maszyn), zbędny transport (niepotrzebne przenoszenie materiałów), nadmierne zapasy, wady produkcyjne (braki wymagające poprawek), nadmierna obróbka (wykonywanie niepotrzebnych czynności) czy zbędny ruch pracowników. Rozpoznanie tych „ukrytych strat” to pierwszy krok – jeśli je wyeliminujesz lub ograniczysz, zyskasz natychmiastową poprawę efektywności.
- Skoncentruj się na wartości dodanej: Lean uczy, by każdą operację ocenić pod kątem tego, czy tworzy wartość dla klienta. Jeśli jakaś czynność jej nie tworzy (np. wielokrotne przenoszenie części z miejsca na miejsce), postaraj się ją usprawnić lub usunąć z procesu. Przykład: zamiast wozić komponenty na drugi koniec hali do kolejnego etapu obróbki, rozważ przeniesienie maszyn bliżej siebie, aby przepływ był płynniejszy.
- Wykorzystaj proste narzędzia Lean: Do analizy procesu przydaje się np. mapowanie strumienia wartości (VSM) – narysuj schemat swojego procesu od surowca do produktu końcowego, zaznaczając czasy wartości dodanej i czasy oczekiwania. Taka mapa jasno pokaże, gdzie są wąskie gardła i zbędne operacje. Mając te informacje, możesz świadomie wybrać konkretne działania usprawniające, takie jak te opisane poniżej (5S, SMED, Kaizen itp.).
Metoda 5S – uporządkowane i efektywne stanowisko pracy
Bałagan na stanowiskach, trudności ze znalezieniem narzędzi czy materiałów i nieergonomiczne warunki pracy potrafią znacznie obniżyć wydajność. Metoda 5S to prosty, ale bardzo skuteczny sposób na utrzymanie porządku, bezpieczeństwa i standaryzacji w miejscu pracy, co przekłada się na mniejszą liczbę błędów i szybsze wykonywanie zadań. Nazwa 5S pochodzi od pięciu japońskich słów (seiri, seiton, seiso, seiketsu, shitsuke), ale w praktyce przekłada się na pięć kroków porządkowych:- Sortowanie (Seiri) – usuń ze stanowiska wszystko, co zbędne do wykonywania pracy. Pozbądź się nieużywanych narzędzi, nadmiarowych materiałów, odpadów. Zostają tylko przedmioty potrzebne na co dzień. Dzięki temu zyskasz przestrzeń i wyeliminujesz chaos.
- Systematyka, czyli porządkowanie (Seiton) – każdy przedmiot powinien mieć swoje określone miejsce. Ułóż narzędzia i materiały tak, by były łatwo dostępne tam, gdzie się ich używa. Wykorzystaj tablice cieni, oznaczenia na półkach, podpisy. Celem jest, aby pracownik intuicyjnie wiedział, gdzie znaleźć potrzebny element i gdzie go odłożyć.
- Sprzątanie i czystość (Seiso) – regularnie usuwaj brud, kurz, odpady ze stanowiska i maszyn. Podczas sprzątania przy okazji możesz zauważyć nietypowe oznaki zużycia maszyn czy potencjalne problemy (np. wycieki oleju). Czyste stanowisko to mniejsze ryzyko wypadków i usterek oraz bardziej komfortowa praca.
- Standaryzacja (Seiketsu) – wprowadź jednolite standardy utrzymania porządku. Opracuj proste instrukcje (np. listy kontrolne) określające, co trzeba posprzątać i uporządkować na koniec zmiany, jak odkładać narzędzia, jakie są zasady znakowania miejsc na materiały itp. Standaryzacja utrwala trzy poprzednie kroki, aby wszyscy pracowali w podobny, uporządkowany sposób.
- Samodyscyplina (Shitsuke) – zadbaj o utrzymanie nawyków 5S przez pracowników. Regularnie przypominaj o przestrzeganiu ustalonych zasad, chwal dobrze zorganizowane stanowiska, koryguj odstępstwa. Możesz wprowadzić audyty 5S lub element rywalizacji (np. nagrody dla najczystszego działu). Kluczem jest konsekwencja – 5S musi stać się częścią kultury pracy na hali.
SMED – skracanie czasów przezbrojeń maszyn
Częstym wąskim gardłem produkcji są długie przezbrojenia maszyn, czyli czas potrzebny na przygotowanie linii do produkcji innego asortymentu (zmiana form, narzędzi, ustawień). Metoda SMED (Single Minute Exchange of Die) ma na celu skrócenie czasu przezbrojenia do jednocyfrowej liczby minut (czyli maksymalnie kilkanaście minut). Dzięki SMED możesz produkować mniejsze partie na zamówienie klienta bez dużych przestojów, co redukuje nadprodukcję i zapasy. Jak praktycznie zastosować SMED w Twojej firmie? Oto sprawdzone kroki:- Analiza obecnego przezbrojenia: Zbierz zespół (np. operatora, ustawiacza, inżyniera procesu) i dokładnie prześledź krok po kroku, jak wygląda aktualny proces zmiany asortymentu. Zmierz czas trwania poszczególnych czynności. Często już samo nagranie wideo z przezbrojenia pozwala dostrzec czynności wykonywane nieoptymalnie lub w złej kolejności.
- Rozdzielenie czynności wewnętrznych i zewnętrznych: W SMED kluczowe jest oddzielenie tego, co możesz zrobić przed zatrzymaniem maszyny (czynności zewnętrzne), od tego, co faktycznie wymaga postoju maszyny (czynności wewnętrzne). Przykład: czy narzędzia potrzebne do przezbrojenia są przygotowane zawczasu? Czy nowy materiał jest w pobliżu maszyny zanim poprzednia partia się skończy? Wszystko, co da się zrobić, zanim maszyna stanie lub po jej uruchomieniu, powinno zostać przeniesione na zewnątrz czasu przezbrojenia.
- Usprawnienie czynności wewnętrznych: Te czynności, których nie da się wykonać przy pracującej maszynie (np. wymiana matrycy, przezłączenie formy), należy upraszczać i przyspieszać. Użyj wózków, podnośników czy prowadnic, by ułatwić demontaż ciężkich elementów. Stosuj szybkozłącza, klamry zaciskowe, standardowe narzędzia – wszystko, co skraca kręcenie śrubek czy regulacje. Upewnij się, że kolejność działań jest optymalna, a pracownicy dobrze przeszkoleni we współpracy przy przezbrojeniu.
- Standaryzacja i dokumentacja: Po wypracowaniu najlepszego sposobu przezbrojenia, zapisz nowy standard (np. listę kontrolną kroków, ustawienia, potrzebne narzędzia). Przeszkol załogę z nowej procedury i pilnuj jej przestrzegania. Każde kolejne przezbrojenie wykonuj według tego standardu – czas powinien się wyraźnie skrócić i być przewidywalny.
- Ciągłe doskonalenie: SMED to proces ciągły. Mierz czasy przezbrojeń na bieżąco i szukaj dalszych usprawnień. Czasem drobna zmiana – np. inny układ narzędzi w wózku przezbrojeniowym albo wprowadzenie dwuzmianowej obsady przy wymianie form – pozwoli urwać kolejne cenne minuty. Angażuj operatorów w proponowanie pomysłów, bo to oni najlepiej znają swoje maszyny.
Kaizen – ciągłe doskonalenie małymi krokami
Kaizen to japońska filozofia ciągłego doskonalenia, opierająca się na założeniu, że wiele drobnych usprawnień każdego dnia daje w sumie ogromną poprawę. Zamiast szukać jednorazowej rewolucji, Kaizen zachęca, by wszyscy pracownicy – od operatorów po dyrekcję – stale proponowali i wdrażali niewielkie usprawnienia w swoim obszarze pracy. Jak wcielić Kaizen w życie na produkcji?- Zaangażuj pracowników pierwszej linii: To operatorzy, technicy i brygadziści najlepiej wiedzą, co działa źle w codziennej pracy. Stwórz atmosferę, w której każdy pomysł usprawnienia jest mile widziany. Możesz wprowadzić skrzynki na pomysły Kaizen, regularne spotkania (np. pięciominutowe „odprawy” na początku zmiany), podczas których załoga dzieli się spostrzeżeniami. Ważne, by słuchać tych uwag i szybko reagować – nawet jeśli nie każde usprawnienie da się od razu wdrożyć, doceniaj inicjatywę.
- Rozwiązuj problemy metodą małych kroków: Gdy pojawia się pomysł ulepszenia, zastosuj cykl PDCA (Planuj – Wykonaj – Sprawdź – Działaj). Na przykład, pracownicy sugerują usprawnienie: „Co drugi dzień brakuje nam komponentu X przy stanowisku, musimy biec do magazynu – dajmy tu dodatkową małą półkę na zapas X”. Plan: ustalić, jak dużą półkę i gdzie zamontować. Wykonaj: zainstalować próbnie półkę. Sprawdź: czy problem z brakiem komponentu zniknął, czy zapas się sprawdza. Działaj: jeśli działa – wdrożyć na stałe i ewentualnie rozszerzyć na inne stanowiska; jeśli nie – wyciągnąć wnioski i zaplanować poprawkę. Taka iteracja pozwala uczyć się na błędach przy minimalnym ryzyku.
- Świętuj drobne sukcesy: Aby kultura Kaizen zagościła na stałe, ludzie muszą widzieć efekty. Komunikuj i chwal wdrożone usprawnienia – nawet te najmniejsze. Możesz np. wywiesić tablicę Kaizen z listą pomysłów zgłoszonych i zrealizowanych w danym miesiącu, wraz z nazwiskami autorów. Gdy pracownicy widzą, że ich pomysł (choćby ulepszenie stanowiska czy zmiana kolejności czynności) został wprowadzony i przyniósł korzyść, rośnie ich zaangażowanie i motywacja do kolejnych inicjatyw.
Reorganizacja layoutu – usprawnienie przepływu materiałów
Fizyczne rozmieszczenie maszyn, stanowisk i magazynów w hali produkcyjnej ma ogromny wpływ na płynność procesu. Często zakłady „dziedziczą” układ hal historycznie, nie zastanawiając się, czy jest on optymalny dla obecnego asortymentu i wolumenu produkcji. Reorganizacja layoutu (układu) produkcji to metoda usprawnienia, która polega na przemyśleniu na nowo, jak mają przepływać materiały i produkty przez proces, oraz ustawieniu wszystkiego tak, by ten przepływ był jak najsprawniejszy. Na co zwrócić uwagę planując zmiany w układzie hali?- Analiza obecnego przepływu: Na początek warto narysować lub prześledzić tzw. spaghetti diagram dla kluczowego produktu – czyli ścieżkę, jaką pokonuje materiał od początku do końca produkcji. Często okazuje się, że półprodukty krążą skomplikowanymi drogami między oddalonymi działami, a pracownicy wykonują mnóstwo zbędnych kursów z wózkami. Taki diagram uwidacznia, gdzie dochodzi do krzyżowania ruchu, kolejek lub długich transportów.
- Ustawienie pod kątem procesu (layout procesowy): Rozważ przemeblowanie hali zgodnie z kolejnością operacji technologicznych. Maszyny lub stanowiska, które kolejno po sobie wykonują etapy produkcji, powinny być możliwie blisko siebie, aby przekazanie pracy było szybkie. Czasem warto przejść z układu funkcjonalnego (maszyny pogrupowane typami, np. wszystkie tokarki w jednym miejscu) na układ liniowy lub komórkowy, gdzie różne urządzenia ustawia się w sekwencji procesu dla danego produktu. Dzięki temu tworzysz mini-linie produkcyjne, które minimalizują przenoszenie towaru na duże odległości.
- Minimalizacja transportu i ruchu: Celem jest skrócenie dróg transportowych i wyeliminowanie zbędnego przenoszenia towarów. Umieść stanowiska wspierające (np. kontrola jakości, pakowanie) tuż obok głównej linii, aby uniknąć odkładania i ponownego podnoszenia produktu. Upewnij się, że ścieżki komunikacyjne dla wózków widłowych są proste i nie kolidują z obszarami, gdzie pracują ludzie. Im mniej „wycieczek” po hali, tym szybciej produkt trafi z punktu A do B.
- Ergonomia i bezpieczeństwo: Reorganizując layout, zaangażuj pracowników i uwzględnij ich uwagi co do wygody pracy. Czasem przesunięcie maszyny o metr może skrócić czas sięgania po surowiec albo poprawić pole widzenia operatora, zwiększając bezpieczeństwo. Zadbaj o to, by po zmianach każdy wiedział, gdzie przebiegają nowe strefy, drogi i jak odkładać materiały – odpowiednie oznakowanie podłogi i tablice informacyjne są niezbędne.
- Testuj i doskonal: W miarę możliwości przetestuj nowy układ na małą skalę lub w symulacji (niektóre firmy rozstawiają na próbę taśmą malarską kontury nowych stanowisk, by zobaczyć, jak to wpłynie na ruch). Po wdrożeniu monitoruj uważnie efekty – czy czasy przepływu się skróciły? Czy nie powstały nowe wąskie gardła? Reorganizacja layoutu to często spory wysiłek logistyczny, ale jeśli jest poparta analizą i dobrze przeprowadzona, może znacząco skrócić czas produkcji i zredukować koszty transportu wewnętrznego.
Cyfrowe metody i narzędzia optymalizacji
W dobie Przemysłu 4.0 coraz więcej firm produkcyjnych sięga po rozwiązania cyfrowe, by monitorować i usprawniać swoje procesy. Nowoczesna technologia potrafi automatycznie zbierać dane z maszyn, analizować je i wskazywać miejsca do poprawy znacznie szybciej, niż zrobiłby to człowiek ręcznie. Co ważne, wcale nie musisz od razu inwestować w pełen, rozbudowany system MES (Manufacturing Execution System), aby czerpać korzyści z cyfryzacji. Poniżej opisujemy kluczowe cyfrowe metody optymalizacji – od monitoringu maszyn po prostsze systemy typu IIoT/MES light.Monitorowanie produkcji w czasie rzeczywistym
Monitoring produkcji polega na bieżącym zbieraniu kluczowych danych z maszyn i linii produkcyjnych. Zamiast polegać wyłącznie na raportach papierowych czy ręcznym wprowadzaniu danych przez pracowników (co bywa opóźnione i omylne), system monitoringu automatycznie rejestruje parametry pracy maszyn. W praktyce może to wyglądać tak, że do maszyn podłączone są czujniki lub moduły IoT, które śledzą np. stan pracy (pracuje/stoi), liczbę wyprodukowanych sztuk, czasy cykli, a nawet takie parametry jak temperatura, wibracje czy ciśnienie w urządzeniu. Co daje bieżący monitoring? Przede wszystkim natychmiastową informację o nieprawidłowościach. Jeśli któraś maszyna nagle się zatrzyma – system od razu to odnotuje, a nawet wyśle alert do osób nadzoru (np. SMS lub powiadomienie w aplikacji). Kierownik produkcji nie musi czekać do końca zmiany, by dowiedzieć się, że przez godzinę mieliśmy przestój – reaguje od razu, wysyłając utrzymanie ruchu czy zmieniając plan produkcji, by wykorzystać inne stanowiska. Dzięki temu skraca się czas reakcji na awarie czy braki materiału. Monitoring produkcji to także tworzenie bazy danych do analiz. Dane o każdym przestoju, o każdej wyprodukowanej sztuce, o każdym mikro-zatrzymaniu czy spowolnieniu maszyny są zapisywane. Dzięki temu możesz później analizować trendy: np. czy widzimy powtarzające się przestoje o podobnej przyczynie? Która zmiana produkcyjna pracuje najwydajniej, a która ma problemy? Które maszyny są najbardziej obciążone, a które stoją niewykorzystane? Mając takie informacje, dużo łatwiej podjąć decyzje o optymalizacji harmonogramu pracy maszyn, planowaniu konserwacji (np. widzisz, że maszyna zaczyna coraz częściej się zatrzymywać – znak, że zbliża się awaria i lepiej zaplanować przegląd) czy o przekierowaniu zasobów tam, gdzie są najbardziej potrzebne.Przykład: Jeśli Twoja linia często się zatrzymuje, ale nie jesteś pewien dlaczego, monitoring pomoże wykryć źródło problemu. Może się okazać, że najwięcej drobnych przestojów występuje tuż przed przerwą lunchową – co sugeruje, że operatorzy zaczynają przygotowywać się do przerwy, gdy maszyna jeszcze powinna pracować. Ta wiedza pozwoli Ci np. zmodyfikować harmonogram przerw lub obsadę. Inny przykład: dane pokażą, że maszyna A ma o 15% dłuższy czas cyklu niż powinna – może to kwestia zużytego narzędzia tnącego, które warto wymienić, zanim wpłynie to na jakość wyrobów.Podsumowując, ciągły monitoring produkcji to jak stałe trzymanie ręki na pulsie Twojej fabryki. Masz aktualny obraz sytuacji i możesz od razu reagować na odchylenia od normy, zamiast dowiadywać się po fakcie, gdy straty są już nieodwracalne.
Wskaźnik OEE – mierzenie efektywności maszyn
Sam zbiór danych to jedno, ale kluczem jest umiejętność wyciągania z nich prostych i użytecznych wskaźników. Najważniejszym z nich w świecie produkcji jest OEE (Overall Equipment Effectiveness), czyli Ogólna Efektywność Wyposażenia. OEE w procentach pokazuje, jak efektywnie wykorzystujesz swoje maszyny w stosunku do ich teoretycznego maksimum, biorąc pod uwagę trzy elementy: dostępność, wydajność i jakość. Warto poznać ten wskaźnik i wykorzystać go w praktyce:- Dostępność (Availability): Odsetek zaplanowanego czasu, w którym maszyna faktycznie pracuje. Jeśli masz dużo awarii lub przezbrojeń, dostępność spada. Np. jeśli na 8 godzin zmiany maszyna stała 2 godziny (awarie, przezbrojenia, brak operatora itp.), to dostępność wynosi 75%. Celem jest jak najwięcej czasu produkcyjnego bez nieplanowanych przestojów.
- Wydajność (Performance): Porównanie rzeczywistej prędkości produkcji do prędkości zakładanej (teoretycznej dla maszyny). Jeśli maszyna mogłaby produkować 100 sztuk na godzinę, a produkuje średnio 80, to wydajność wynosi 80%. Przyczyny strat wydajności to np. krótkie przestoje, wolniejsza praca operatora, obniżenie prędkości maszyny z powodu problemów technicznych. Celem jest zbliżyć tempo do maksymalnych możliwości, oczywiście bez kompromisu dla jakości.
- Jakość (Quality): Procent dobrych sztuk wśród wszystkich wyprodukowanych. Jeśli na 100 sztuk 5 było wadliwych (do wyrzucenia lub przeróbki), to wskaźnik jakości wynosi 95%. Straty jakości wynikają z defektów, złych nastaw, problemów z surowcem itp. Chcemy minimalizować braki i produkować „za pierwszym razem dobrze”.
Kontrola zużycia energii i zasobów
Koszty energii i mediów (prąd, gaz, woda, sprężone powietrze itp.) stanowią istotną część kosztów produkcji. Optymalizacja procesu to nie tylko szybsza praca maszyn, ale też bardziej oszczędne gospodarowanie energią i surowcami. W czasach rosnących cen energii każda kilowatogodzina wykorzystana nieefektywnie to strata pieniędzy. Dlatego kolejnym cyfrowym narzędziem jest monitorowanie zużycia energii na produkcji. Jak to działa? Podobnie jak monitoring maszyn – instalujemy liczniki i czujniki na liniach produkcyjnych, które rejestrują zużycie prądu (lub innych mediów) w czasie rzeczywistym. Możemy zbierać dane dla całej hali, poszczególnych wydziałów, a najlepiej dla konkretnych maszyn lub nawet operacji. Dzięki temu widzisz, ile energii pobiera dane urządzenie podczas pracy, ile podczas stanu czuwania, a ile np. idzie „w powietrze” gdy maszyna stoi bezczynnie, ale jest włączona. Co nam daje kontrola energii? Przykładowe korzyści to:- Identyfikacja energożernych procesów: Dane mogą pokazać, że np. piec do wygrzewania zużywa 40% całej energii działu, albo że linia pakująca mimo krótkiego czasu pracy ciągnie dużo mocy. Znając takie „pożeracze energii” można szukać rozwiązań – lepszej izolacji pieca, wyłączania urządzeń w tryb stand-by, gdy nie pracują, itp.
- Eliminacja ukrytego marnotrawstwa: Często maszyny pozostają włączone przez całą dobę, choć produkcja trwa tylko na dwie zmiany. Monitoring wskaże, jeśli dana sprężarka czy taśmociąg chodzi niepotrzebnie w nocy, albo że po zakończeniu zlecenia urządzenia nie są wyłączane. Takie rzeczy dzieją się z błahej przyczyny – brak procedur lub zapomnienie. Świadomość kosztów (np. „kompresor zostawiony na weekend to X zł straty”) pomaga wprowadzić proste zmiany: checklisty zamknięcia zmiany, automatyczne wyłączniki czasowe itp.
- Optymalizacja zużycia w czasie: Jeśli Twoja firma ma taryfy zmienne cenowo (np. prąd droższy w szczycie, tańszy nocą), to wiedza o zużyciu pozwala przeplanować pracę. Możesz przenieść najbardziej energochłonne operacje na godziny tańszej energii. Nawet jeśli nie masz wpływu na harmonogram, to ograniczając pobór mocy w szczycie możesz uniknąć przekroczeń mocy umownej (dodatkowe opłaty).
- Śledzenie postępów oszczędności: Gdy wprowadzisz działania oszczędnościowe (np. wymiana oświetlenia na LED, odzysk ciepła z maszyn, szkolenia z eco-drivingu dla operatorów wózków), monitoring energii pokaże realny efekt. Widzisz czarno na białym spadek zużycia o np. 10% miesiąc do miesiąca – to motywuje do dalszych wysiłków i uzasadnia inwestycje.
IIoT i systemy typu MES light (lekkie systemy zarządzania produkcją)
Być może myślisz, że wdrażanie powyższych rozwiązań cyfrowych brzmi skomplikowanie i kosztownie. Rzeczywiście, pełny system MES to duże przedsięwzięcie: integruje on wiele aspektów (harmonogramowanie, śledzenie produkcji, kontrola jakości, genealogia produktów, raportowanie itp.) i bywa drogi oraz czasochłonny we wdrożeniu. Na szczęście istnieje podejście pośrednie: IIoT (Industrial Internet of Things) oraz tzw. MES light, czyli lżejsze systemy skoncentrowane głównie na monitorowaniu i analizie, bez całej otoczki dużego MES. IIoT to nic innego jak sieć niedrogich czujników i urządzeń podłączonych do maszyn, które zbierają dane i wysyłają je do chmury lub lokalnego serwera. Dzięki temu możesz stopniowo „uzbrajać” kolejne maszyny w moduły zbierające konkretne informacje (np. licznik sztuk, czujnik drgań, pomiar energii) i mieć do nich dostęp przez internet. Nie musisz wymieniać całego parku maszynowego na nowe – IIoT pozwala unowocześnić nawet starsze urządzenia poprzez dodanie do nich elektroniki monitorującej. Co ważne, taką infrastrukturę można rozbudowywać krok po kroku: najpierw podłączyć kluczowe maszyny, potem dokładać kolejne, w zależności od potrzeb i budżetu. System MES light to rozwiązanie programowe, które zazwyczaj koncentruje się na zbieraniu, wizualizacji i podstawowej analizie danych produkcyjnych, bez pełnej automatyzacji wszystkich procesów. Jest prostszy w implementacji, często dostępny jako usługa w chmurze (SaaS), co obniża koszty startowe. Taki system oferuje podstawowe funkcje MES – np. monitorowanie maszyn, liczenie OEE, rejestrację przestojów z podziałem na przyczyny, monitorowanie zużycia mediów – ale nie próbuje od razu sterować całym zakładem. Dzięki temu wdrożenie trwa tygodnie, a nie lata, i nie wymaga rewolucji w dotychczasowych procesach. Jak wykorzystać IIoT/MES light w praktyce? Wyobraź sobie, że zaczynasz od pilotażu: instalujesz moduł monitorujący na jednej linii produkcyjnej, podłączony do platformy MES light. W ciągu miesiąca zbierasz dane i widzisz, że np. maszyna nr 3 generuje większość przestojów (dostajesz też powiadomienia na bieżąco). Na tej podstawie usprawniasz maszynę nr 3 (serwis, wymiana części) i szkolisz operatorów – awaryjność spada, wydajność rośnie. Zadowolony z efektu, dokładasz monitoring kolejnych linii. Krok po kroku rozwijasz system, inwestując tam, gdzie widzisz zwrot. Takie stopniowe podejście jest mniej ryzykowne i bardziej przyjazne załodze (mają czas, by przyzwyczaić się do nowych rozwiązań), a jednocześnie przynosi realne usprawnienia już na pierwszym etapie.Codzienna optymalizacja dzięki monitorowaniu (bez pełnego MES)
Wprowadzenie opisanych wyżej metod – zarówno klasycznych, jak i cyfrowych – daje najlepsze efekty, gdy stosujemy je łącznie i na bieżąco. Szczególnie ciągły monitoring produkcji i zużycia zasobów okazuje się cennym wsparciem w codziennej pracy, pozwalając szybko identyfikować problemy i oceniać skuteczność podjętych działań optymalizacyjnych. Co ważne, dzięki wspomnianym rozwiązaniom IIoT/MES light, możesz to osiągnąć bez kosztownego i długiego wdrażania tradycyjnego systemu MES. Na rynku dostępne są systemy monitorowania produkcji, takie jak np. system Iplas, które skoncentrowane są na zbieraniu kluczowych danych z maszyn i mediów w czasie rzeczywistym oraz prezentowaniu ich w przystępny sposób. Taki system działa niejako w tle codziennej produkcji i pełni rolę Twojego asystenta: wskazuje, gdzie w danym dniu pojawiły się straty, które maszyny pracowały z niższą wydajnością, a gdzie zużyto więcej energii niż zwykle. Dzięki temu każdego dnia możesz podejmować drobne działania korygujące, zamiast czekać na miesięczne podsumowania. Jak monitoring wspiera codzienną optymalizację? Wyobraź sobie następujące scenariusze:- Szybka reakcja na przestój: System monitoringu od razu alarmuje, że linia nr 2 stanęła z powodu awarii silnika. Widzisz też, że przestój trwa już 10 minut. Możesz niezwłocznie wysłać ekipę techniczną na linię nr 2, zamiast przypadkiem odkryć po godzinie, że coś jest nie tak. Każda minuta szybszej reakcji to mniej utraconej produkcji.
- Codzienny raport wydajności: Na koniec zmiany sprawdzasz raport i widzisz, że dzisiaj maszyna pakująca miała OEE tylko 45%, podczas gdy zwykle ma 60%. Drążysz temat i okazuje się, że nowy pracownik miał problem z ustawieniem maszyny rano (niska wydajność) i stąd niższy wynik. To cenna informacja – wiesz, że trzeba doszkolić operatora lub poprawić instrukcje ustawiania maszyny. Bez systemu, taki spadek mógłby umknąć uwadze lub zostałby zauważony dopiero po tygodniach.
- Monitoring zużycia energii na zmianie: System pokazuje, że po zakończeniu zmiany nocnej światła i sprężarki w hali były jeszcze włączone przez godzinę, zanim ochrona je wyłączyła. Następnego dnia rozmawiasz z liderem zmiany – okazuje się, że nie mieli procedury gaszenia wszystkiego po pracy. Wprowadzasz odpowiednie instrukcje i problem znika, oszczędzając kilkadziesiąt kWh każdej nocy.
- Porównanie efektywności między dniami: Na wykresach zauważasz, że w piątki popołudniowa zmiana ma niższą wydajność i więcej przestojów niż inne zmiany. To sygnał, by się przyjrzeć – być może pod koniec tygodnia pracownikom brakuje motywacji lub często kończy się materiał przed weekendem. Mając te dane, możesz zaplanować działania: krótkie spotkanie motywacyjne w piątek, upewnienie się co do dostępności surowców, czy nawet rotację załogi między zmianami, by wyrównać obciążenie.
Podsumowanie
Optymalizacja procesu produkcyjnego to ciągła podróż, nie jednorazowy cel. Niezależnie od tego, czy prowadzisz mały zakład czy dużą fabrykę, zasady pozostają podobne: identyfikuj marnotrawstwo, wprowadzaj usprawnienia, mierz efekty i doskonal dalej. Klasyczne metody, takie jak Lean, 5S, SMED, Kaizen czy przemyślana reorganizacja layoutu, stanowią solidny fundament – dzięki nim uporządkujesz pracę, wyeliminujesz największe straty i zaangażujesz załogę w proces zmian. Z kolei narzędzia cyfrowe – monitoring produkcji, analiza danych, wskaźniki pokroju OEE, kontrola energii czy systemy IIoT/MES light – dają Ci nowe możliwości spojrzenia na proces i wychwycenia detali, których gołym okiem nie widać. Pamiętaj, by podejść do optymalizacji jak do procesu ciągłego i iteracyjnego. Zacznij od małych kroków: wybierz jeden obszar, zastosuj odpowiednią metodę usprawnienia, a potem obserwuj dane (np. z prostego systemu monitoringu), czy nastąpiła poprawa. Następnie sięgaj po kolejne ulepszenia. Każde nawet drobne usprawnienie – krótszy czas przezbrojenia, czystsze stanowisko, szybciej zauważona usterka – kumuluje się, przynosząc wymierne oszczędności i wzrost wydajności. Na koniec najważniejsze: zaangażuj ludzi i korzystaj z ich wiedzy, wspierając się danymi. To pracownicy operacyjni dostarczają pomysłów Kaizen i obserwują problemy na bieżąco – ich doświadczenie, wsparte nowoczesnymi narzędziami monitoringu, to recepta na sukces. Optymalizacja produkcji to wspólne zadanie całej firmy. Gdy wejdzie to w nawyk, Twoje przedsiębiorstwo nie tylko obniży koszty i zwiększy efektywność, ale też zbuduje kulturę ciągłego doskonalenia – a to przewaga, którą trudno przecenić. Życzymy powodzenia we wdrażaniu usprawnień i nieustannego doskonalenia procesu produkcyjnego!